Cọc ống thép
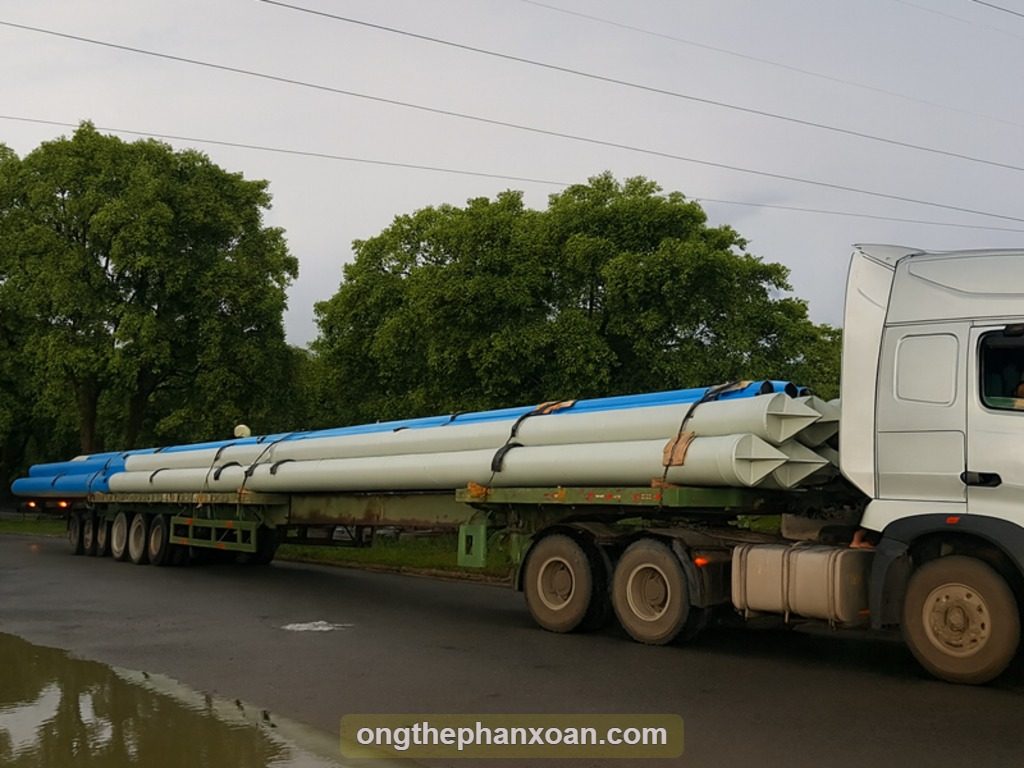 | Ống cọc thép hàn xoắn DN500 – DN1600 do Công ty Cổ phần Công nghiệp E.Nhất sản xuất được gia công từ thép cuộn cán nóng (HRC) trên dây chuyền thiết bị đồng bộ, ứng dụng công nghệ tạo hình và hàn xoắn tự động. Quá trình sản xuất được kiểm soát chất lượng khắt khe từ khâu lựa chọn nguyên liệu đầu vào, tạo hình ống, hàn trong và ngoài liên tục cho đến công đoạn kiểm tra kích thước và chất lượng mối hàn, góp phần bảo đảm độ ổn định, độ chính xác và khả năng làm việc của sản phẩm. Với dải đường kính lớn từ DN500 đến DN1600, ống cọc thép hàn xoắn của E.Nhất có kết cấu chắc chắn, độ cứng vững và khả năng chịu tải cao, đáp ứng yêu cầu của nhiều loại kết cấu móng và công trình có tải trọng lớn. Sản phẩm có thể được sản xuất với chiều dày, chiều dài và quy cách theo yêu cầu thiết kế, thuận lợi cho việc lựa chọn phương án cọc phù hợp với điều kiện địa chất và đặc điểm kỹ thuật của từng dự án. |
Quy cách sản phẩm- Đường kính: DN500 – DN1600 | 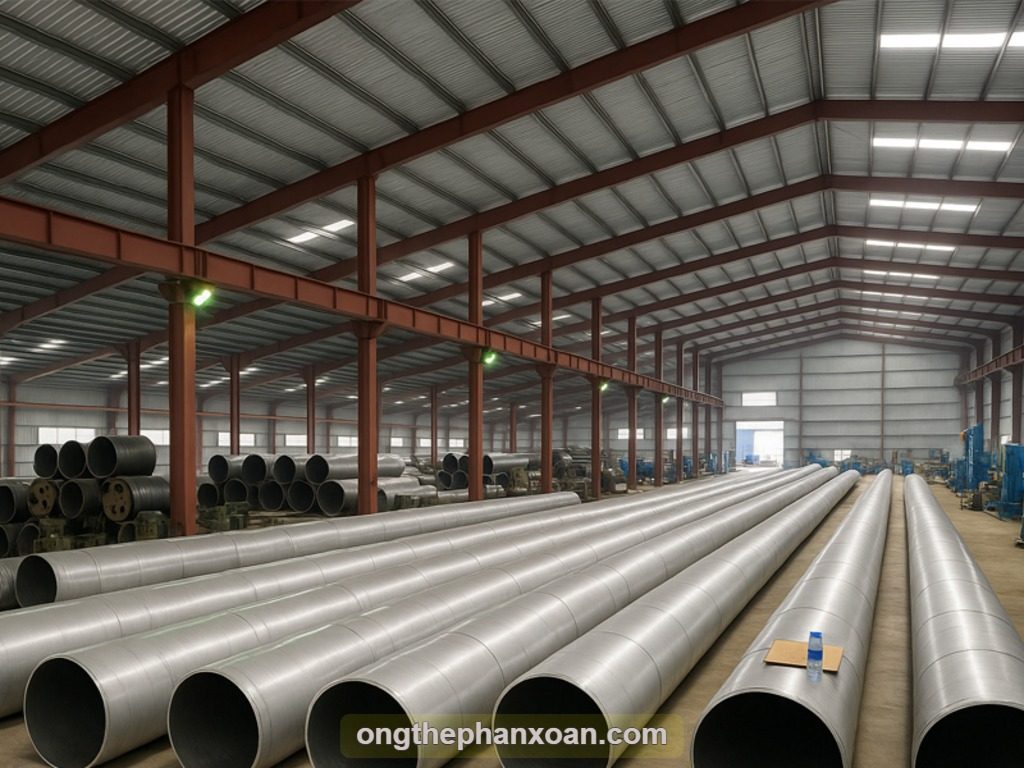 |
 | Ưu điểmỐng cọc thép hàn xoắn E.Nhất có đường kính lớn, phân bố lực dọc trục cao, khả năng chịu tải tốt. Công nghệ tạo hình và hàn xoắn tự động giúp đường hàn ổn định, đồng đều và đáp ứng yêu cầu sản xuất ống cọc có kích thước, chiều dày và chiều dài theo từng dự án. Nhờ ưu thế của công nghệ hàn xoắn tự động, sản phẩm đặc biệt phù hợp để chế tạo ống cọc thép đường kính lớn và chiều dài lớn, đồng thời có thể thực hiện các công đoạn gia công như cắt, vát mép, hàn nối, gia cường và xử lý bề mặt theo yêu cầu. |
QUY TRÌNH SẢN XUẤT ỐNG CỌC THÉP HÀN XOẮN DN500–DN1600
1. Tiếp nhận và kiểm tra nguyên liệu
Nguyên liệu đầu vào để gia công ống cọc thép hàn xoắn là thép cuộn cán nóng HRC, có chiều rộng và chiều dày phù hợp với đường kính, chiều dày thiết kế của ống.
Mỗi cuộn thép đều có chứng nhận xuất xứ (Đối với thép cuộn nhập khẩu) và chứng chỉ chất lượng vật liệu (MTC/Mill Test Certificate), xác định tối thiểu: mác thép, số heat/lot, thành phần hóa học, giới hạn chảy, giới hạn bền kéo, độ giãn dài, kích thước và khối lượng cuộn.
Trước khi đưa vào sản xuất, thực hiện kiểm tra ngoại quan bề mặt; đo chiều dày, chiều rộng; tình trạng mép cuộn; cong vênh, rỗ, nứt, bong vảy và các khuyết tật khác. Đồng thời đối chiếu số heat/coil với hồ sơ truy xuất vật liệu.
Đầu ra: cuộn thép đạt yêu cầu được cấp mã nhận dạng và chuyển sang dây chuyền sản xuất.
2. Xả cuộn và nắn phẳng
Cuộn thép được đưa lên bộ tháo cuộn (uncoiler) của dây chuyền.
Dải thép được kéo liên tục qua hệ thống con lăn nắn phẳng nhằm loại bỏ độ cong do bị cuộn thành nhiều vòng, ổn định hình dạng và tạo điều kiện cho quá trình tạo hình xoắn.
Trình tự:
HRC Coil → Uncoiler → Leveler → căn chỉnh dải thép.
Hệ thống tự động kiểm soát tốc độ cấp thép để đồng bộ với tốc độ tạo hình và hàn.
3. Xử lý và chuẩn bị mép thép
Hai mép của dải thép được làm sạch và, tùy thiết kế quy trình hàn, có thể được phay/cắt mép tự động nhằm bảo đảm:
- Chiều rộng dải thép chính xác;
- Mép thẳng và đồng đều;
- Loại bỏ phần mép bị khuyết tật;
- Tạo hình dạng mép thích hợp cho mối hàn;
- Duy trì khe hở hàn ổn định.
Chất lượng công đoạn này ảnh hưởng trực tiếp đến độ ổn định của mối hàn xoắn.
4. Nối đầu các cuộn thép
Khi một cuộn thép gần hết, đầu cuối của cuộn trước được nối với đầu cuộn tiếp theo bằng hệ thống hàn nối ngàn dải thép.
Mối nối phải được kiểm soát theo Quy trình hàn đã được phê duyệt.
Công đoạn này cho phép dây chuyền sản xuất liên tục và đặc biệt quan trọng khi chế tạo các ống cọc có chiều dài lớn.
Vị trí mối nối cuộn phải được đánh dấu và truy xuất, đồng thời xử lý/kiểm tra theo yêu cầu của tiêu chuẩn áp dụng và hồ sơ kỹ thuật dự án.
5. Tạo hình xoắn
Dải thép sau khi nắn và xử lý mép được đưa vào cụm máy tạo hình xoắn ốc.
Dải thép được cấp vào máy với một góc tạo hình α được tính toán theo:
- Đường kính ngoài yêu cầu;
- Chiều rộng cuộn;
- Chiều dày thép;
- Khả năng của dây chuyền.
Các con lăn tạo hình uốn dải thép liên tục thành hình trụ xoắn.
Đây là ưu điểm lớn của công nghệ hàn xoắn: cùng một chiều rộng thép cuộn có thể sản xuất nhiều đường kính ống khác nhau bằng cách điều chỉnh góc tạo hình.
Đường kính ngoài của ống được kiểm soát liên tục trong quá trình tạo hình.
6. Hàn đính và ổn định hình dạng
Sau khi hai mép thép gặp nhau tại đường xoắn, hệ thống giữ và định vị mép bảo đảm:
- Khe hở mối hàn;
- Độ lệch mép;
- Độ đồng tâm;
- Đường kính ống;
- Góc xoắn.
Có thể thực hiện hàn đính/hàn sơ bộ để giữ ổn định hình dạng trước khi thực hiện mối hàn chính.
7. Hàn xoắn tự động
Mối hàn chính được thực hiện bằng hàn hồ quang chìm tự động.
Thông thường áp dụng:
Hàn hồ quang chìm mặt trong → Hàn hồ quang chìm mặt ngoài.
Dây chuyền tự động kiểm soát các thông số quan trọng như dòng điện, điện áp, tốc độ hàn, tốc độ cấp dây, lượng thuốc hàn và vị trí đầu hàn.
Yêu cầu quan trọng là mối hàn phải có độ ngấu và hình dạng phù hợp, không xuất hiện các khuyết tật vượt giới hạn cho phép như nứt, rỗ khí, ngậm xỉ, thiếu ngấu, cháy cạnh hoặc lệch mép.
8. Kiểm tra mối hàn trực tuyến
Sau hàn, mối hàn xoắn được kiểm tra theo quy trình kiểm soát chất lượng.
Có thể áp dụng:
VT – kiểm tra ngoại quan kết hợp UT/PAUT tự động cho đường hàn, tùy tiêu chuẩn và yêu cầu của dự án.
Các vị trí nghi ngờ được đánh dấu để kiểm tra bổ sung.
Đặc biệt phải quản lý riêng các vị trí giao nhau giữa mối hàn nối cuộn và mối hàn xoắn, nếu tiêu chuẩn áp dụng cho phép tồn tại các vị trí này.
9. Cắt ống theo chiều dài
Ống sau khi hàn được hệ thống cắt tự động, thường bằng plasma hoặc thiết bị cắt phù hợp.
Đối với yêu cầu của bạn, chiều dài thành phẩm có thể:
L ≤ 60.000 mm/ống.
Nếu dây chuyền tạo hình cho phép sản xuất liên tục và khu vực run-out/handling đủ chiều dài, có thể cắt trực tiếp thành đoạn dài theo yêu cầu.
Trường hợp giới hạn thiết bị, vận chuyển nội bộ hoặc kiểm tra không cho phép chế tạo trực tiếp 60 m, có thể sản xuất các đoạn ngắn hơn rồi hàn nối chu vi thành ống cọc 60 m. Khi đó mối hàn nối phải có Quy trình hàn riêng và được NDT theo yêu cầu kỹ thuật.
10. Hiệu chỉnh hình học
Sau cắt, tiến hành kiểm tra và hiệu chỉnh:
- Đường kính ngoài;
- Độ ôvan;
- Độ thẳng;
- Độ tròn đầu ống;
- Chiều dài ống;
- Độ vuông góc mặt đầu;
- Sai lệch mép;
- Biến dạng tại vùng hàn.
Với ống dài tới 60 m, kiểm soát độ thẳng và cong tổng thể là đặc biệt quan trọng vì ảnh hưởng trực tiếp đến quá trình vận chuyển, lắp dựng và đóng/hạ cọc.
11. Kiểm tra không phá hủy NDT
Mối hàn được kiểm tra theo tiêu chuẩn áp dụng và ITP được phê duyệt.
Phương pháp có thể gồm:
VT – kiểm tra ngoại quan;
UT/PAUT – siêu âm mối hàn;
RT – chụp ảnh bức xạ tại các vị trí được yêu cầu;
MT/PT – kiểm tra bề mặt tại các khu vực cần thiết.
Tỷ lệ và phạm vi NDT không nên quy định cố định cho mọi đơn hàng mà phải căn cứ vào tiêu chuẩn sản phẩm, cấp chất lượng và yêu cầu của chủ đầu tư.
12. Kiểm tra cơ tính và chất lượng mối hàn
Mẫu thử được lấy theo lô sản xuất theo tiêu chuẩn áp dụng.
Các thử nghiệm có thể bao gồm:
- Thử kéo vật liệu;
- Thử kéo mối hàn;
- Thử uốn;
- Thử độ dai va đập khi có yêu cầu;
- Kiểm tra thành phần hóa học;
- Kiểm tra độ cứng khi có yêu cầu;
- Kiểm tra vĩ mô và vi mô mối hàn khi quy trình hoặc khách hàng yêu cầu.
Kết quả phải đáp ứng yêu cầu của mác thép và tiêu chuẩn chế tạo.
13. Kiểm tra kích thước thành phẩm
QC thực hiện kiểm tra cuối cùng đối với từng ống hoặc theo ITP, gồm:
Từng loại đường kính từ DN = 600 – DN1.600
và các thông số:
- Đường kính ngoài;
- Chiều dày thành ống;
- Chiều dài, tối đa 60 m;
- Độ ôvan;
- Độ thẳng;
- Chu vi đầu ống;
- Độ vuông góc đầu ống;
- Hình dạng và kích thước mối hàn;
- Tình trạng bề mặt.
Đối với cọc cần nối tại công trường, nên kiểm soát chặt đường kính, độ ôvan và chu vi hai đầu ống để thuận lợi cho việc căn chỉnh và hàn nối cọc.
14. Gia công đầu cọc
Tùy thiết kế, đầu ống có thể được:
- Cắt vuông góc
- Vát mép để hàn nối;
- Gia công đầu cọc;
- Hàn đai tăng cường;
- Hàn bản bịt/đế cọc;
- Hàn vành tăng cứng;
- Gia công chi tiết các liên kết.
Các mối hàn phụ kiện được thực hiện theo quy trình hàn được phê duyệt.
15. Xử lý bề mặt và sơn bảo vệ
Nếu hồ sơ thiết kế yêu cầu chống ăn mòn, bề mặt ống được làm sạch bằng phun bi/phun hạt mài đến cấp độ quy định, sau đó sơn hoặc phủ bảo vệ.
Hệ phủ có thể là epoxy, coal tar epoxy hoặc hệ coating chuyên dụng khác tùy môi trường sử dụng.
Đối với cọc thép đóng xuống đất hoặc môi trường nước, hệ chống ăn mòn phải được lựa chọn căn cứ vào tuổi thọ thiết kế và mức độ ăn mòn của môi trường, không nên mặc định một loại sơn cho mọi dự án.
16. Kiểm tra công đoạn cuối và ghi truy xuất nguồn gốc
Mỗi ống được gắn mã nhận dạng để truy xuất từ thành phẩm ngược về:
Ống thành phẩm → Số ống → Ca sản xuất → WPS/thông số hàn → Coil No. → Heat No. → MTC.
Hồ sơ chất lượng đi kèm lô hàng có thể bao gồm MTC nguyên liệu, nhật ký sản xuất, biên bản kiểm tra kích thước, báo cáo NDT, kết quả thử cơ tính, chứng chỉ vật liệu hàn, WPS/PQR/WPQ và chứng nhận chất lượng thành phẩm.
17. Đánh dấu, bảo quản và xuất xưởng
Trên thân ống đánh dấu tối thiểu:
Nhà sản xuất – OD × t × L – Mác thép – Số ống – Heat/Coil – Tiêu chuẩn – Ngày sản xuất.
Với ống dài 30–60 m, phương án nâng hạ phải được tính toán riêng. Sử dụng nhiều điểm nâng hoặc thanh đòn ngang thích hợp để hạn chế võng, biến dạng cục bộ và hư hỏng lớp phủ.
Hoặc đánh dấu theo yêu cầu tiêu chuẩn của dự án
Sơ đồ công nghệ tổng thể
→ Kiểm tra nguyên liệu (thép cuộn cán nóng)
→ Xả cuộn
→ Nắn phẳng
→ Làm sạch/phay mép
→ Hàn nối cuộn
→ Căn chỉnh dải thép
→ Tạo hình xoắn
→ Hàn đính/ổn định mép
→ Hàn SAW mặt trong
→ Hàn SAW mặt ngoài
→ Kiểm tra mối hàn trực tuyến
→ Cắt chiều dài
→ Hiệu chỉnh hình học
→ NDT
→ Thử cơ tính
→ Kiểm tra kích thước
→ Gia công đầu ống
→ Xử lý bề mặt/sơn phủ (nếu yêu cầu)
→ Kiểm tra cuối
→ Đánh dấu & truy xuất
→ Ống cọc thép hàn xoắn DN600–DN1600, L ≤ 60 m
→ Xuất xưởng.
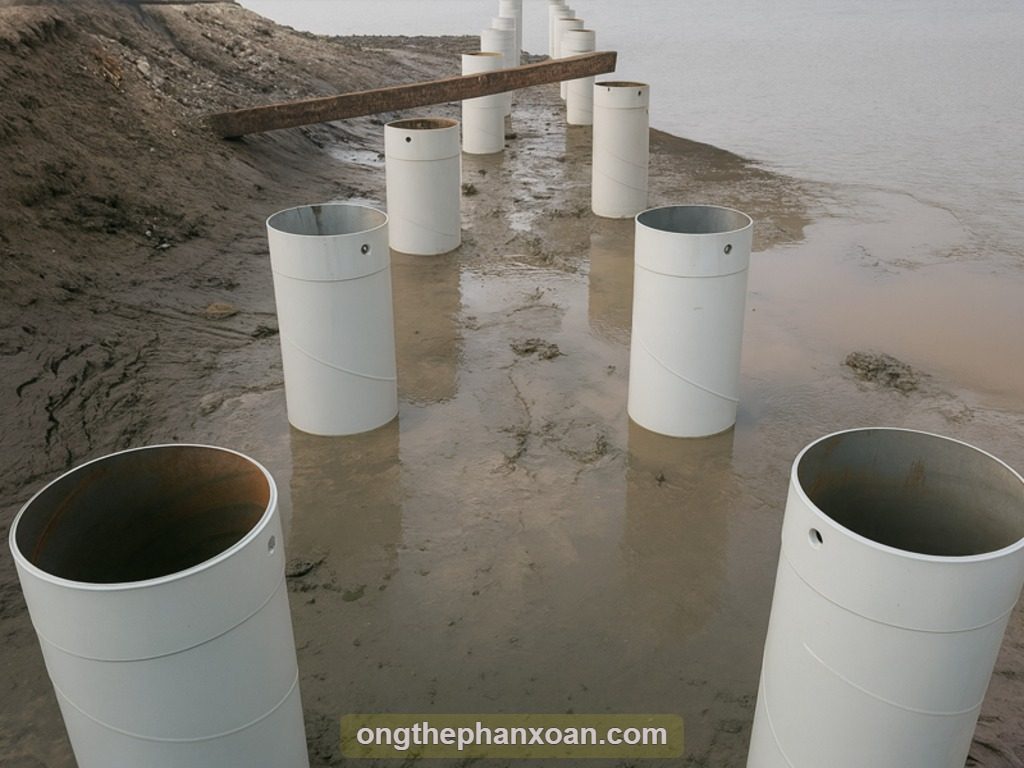
Sản phẩm được sử dụng làm cọc móng cầu, cầu cảng, bến cảng, công trình công nghiệp, công trình thủy lợi, kè – tường chắn và các công trình hạ tầng có yêu cầu sử dụng cọc thép đường kính lớn.
Công ty Cổ phần Công nghiệp E.Nhất nhận sản xuất ống cọc thép hàn xoắn DN500 – DN1600 theo quy cách, chiều dài và yêu cầu kỹ thuật của từng công trình, dự án.
Với 4 dây chuyền máy gia công lốc xoắn tự động, được lắp đặt tại các nhà máy trên toàn quốc, cùng với năng lực đầu tư bài bản. E.Nhất khẳng định và tự hào đáp ứng mọi yêu cầu của chủ đầu tư và các nhà thầu trên toàn quốc